www.auto-innovationen.com
02
'26
Written on Modified on
Präzisionsbearbeitungsstrategien für Aluminium-Achsschenkel im Automobilbau
MAPAL entwickelt spezialisierte Werkzeugstrategien für die komplexen Toleranzen und Materialanforderungen geschmiedeter Aluminium-Fahrwerkskomponenten.
mapal.com
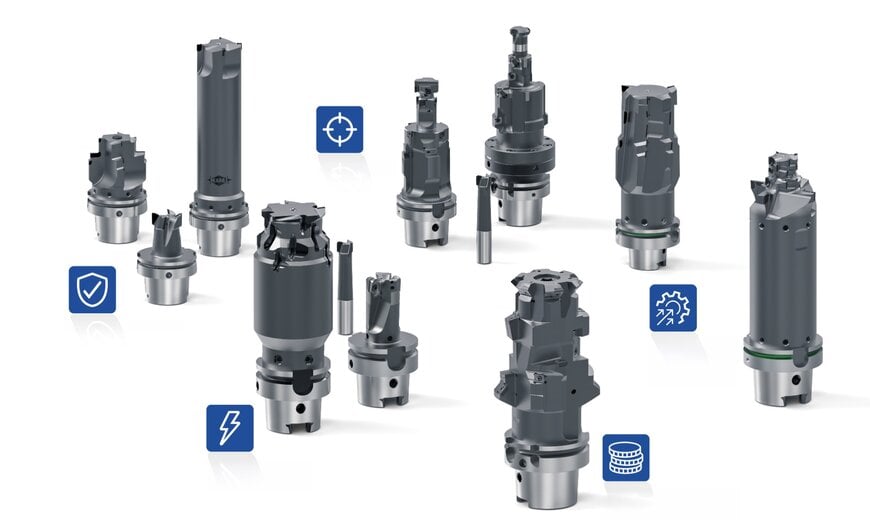
MAPAL stellt eine Serie von polykristallinen Diamant- (PKD) und Wendeschneidplattenwerkzeugen vor, die für die Großserienproduktion von Radträgern und Achsschenkeln konzipiert sind. Diese Bearbeitungslösungen zielen auf die automobile Lieferkette ab und adressieren insbesondere den Übergang zu leichten, hochintegrierten Aluminium-Funktionsmodulen in Personenkraftwagen.
Materialwechsel in der Automobil-Fahrwerksfertigung
Radträger und Achsschenkel haben sich von passiven Strukturteilen zu komplexen Funktionsmodulen entwickelt, die Befestigungspunkte für Bremssättel, Radnaben, Antiblockiersysteme (ABS) und Sensoren für autonomes Fahren integrieren. Um die strengen Effizienz- und Leichtbaustandards der Elektromobilität zu erfüllen, wechseln Automobilhersteller von Gusseisen und Aluminiumdruckguss zu geschmiedetem Aluminium. Geschmiedetes Aluminium hält höheren mechanischen Belastungen stand, weist jedoch einen geringeren Siliziumgehalt auf. Diese Materialzusammensetzung erschwert den Spanbruch bei der Bearbeitung und erhöht die Wahrscheinlichkeit, dass Material an den Schneidkanten anhaftet.
Werkzeugmechanismen für die Genauigkeit der Hauptlagerbohrung
Die Hauptlagerbohrung erfordert einen erheblichen Materialabtrag, der oft von einer vorgestanzten oder grob gegossenen Kontur ausgeht. Um die geforderten IT6-Toleranzwerte zu erreichen, werden in der Vorbearbeitungsphase PKD-Zirkularfräs- und Bohrwerkzeuge eingesetzt. Der Fräser OptiMill-Diamond-SPM stützt sich auf eine hochpositive Schneidengeometrie und optimierte Spanräume, um die Schnittkräfte im Vergleich zu herkömmlichen PKD-Fräswerkzeugen um bis zu 15 Prozent zu reduzieren. Für Schlichtoperationen nutzen Feinbohrwerkzeuge das EasyAdjust-System. Dieser Mechanismus integriert die Verjüngung der Nebenschneide direkt in die Haltekassette, sodass Bediener Durchmessereinstellungen im Mikrometerbereich vornehmen können, ohne die Verjüngung neu kalibrieren zu müssen.
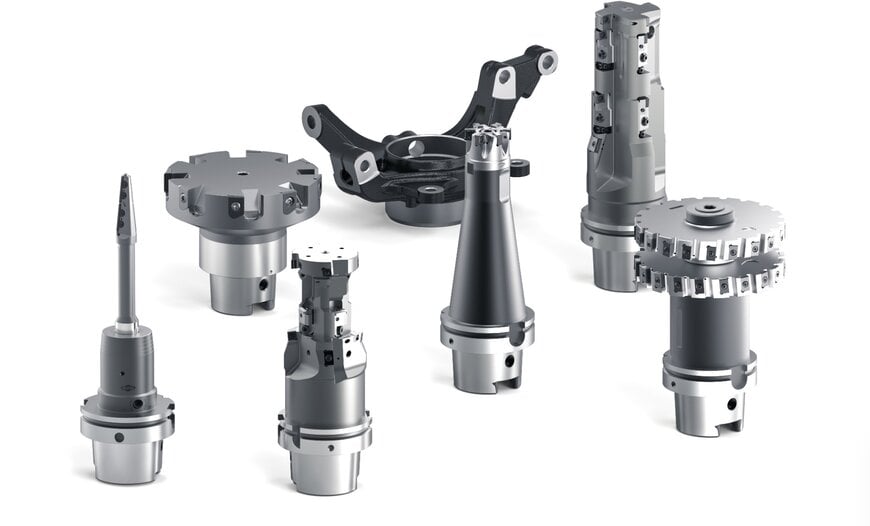
Beherrschung von Werkzeugabdrängung und thermischer Verformung
Die Lenkeranbindung dient als primäre mechanische Schnittstelle zwischen Achsschenkel und Fahrwerk. Die Bearbeitung dieser Schnittstellen erfordert häufig Werkzeuge mit Auskraglängen von bis zu 300 Millimetern. Bei dieser Länge kann die Spindelannäherung ein Kippmoment erzeugen, was zu einer Werkzeugabdrängung führt, die die Maßgenauigkeit beeinträchtigt. Darüber hinaus erzeugen hohe Vorschübe und helikales Eintauchen erhebliche Wärme, die in Kombination mit Minimalmengenschmierung (MMS) zu einer thermischen Verformung des Bauteils führen kann. Um diesen physikalischen Kräften entgegenzuwirken, verfügen spezielle PKD-Kugelfräser über eine gezielt berechnete Schneidenanordnung, die ungewollte Werkzeugvibrationen beim abgewinkelten Schraublochbohren neutralisiert.
Integration in automatisierte Produktionsumgebungen
Um die Positionsgenauigkeit zu erhalten und Fehler durch den Teiletransfer zu eliminieren, werden Achsschenkel überwiegend in einer einzigen Aufspannung auf mehrspindligen CNC-Maschinen (Computer Numerical Control) bearbeitet. Durch den Einsatz eines schlüsselfertigen Ansatzes, der Prozessdesign, kundenspezifische Spannvorrichtungen und maßgeschneiderte Werkzeuggeometrien umfasst, können diese Systeme Produktionsvolumina von über 500.000 Einheiten pro Jahr aufrechterhalten und gleichzeitig strenge Form- und Oberflächenqualitätsanforderungen erfüllen.
Zusätzlicher Kontext
Dieser Abschnitt enthält technische Spezifikationen und Wettbewerbsvergleiche, die nicht in der ursprünglichen Pressemitteilung enthalten sind.
Im Bereich der automobilen Großserienbearbeitung konkurrieren Werkzeuge für Achsschenkel aus geschmiedetem Aluminium direkt mit PKD- und Wendeschneidplatten-Frässystemen von Herstellern wie Sandvik Coromant und Walter Tools. Das Benchmarking in diesem Bereich konzentriert sich in der Regel auf das Zeitspanvolumen (MRR), die Werkzeugstandzeit und die Fähigkeit, IT6- oder engere Toleranzen über längere, kontinuierliche Produktionsläufe aufrechtzuerhalten. Während die CoroMill Century-Serie von Sandvik leichte Aluminiumkörper mit Hochgeschwindigkeitseinsätzen verwendet, um die Zentrifugalkräfte bei hohen Drehzahlen zu minimieren, legt die Architektur von MAPAL den Schwerpunkt auf den EasyAdjust-Kassettenmechanismus, um Maschinenstillstandszeiten bei Präzisionsschlichteinstellungen zu reduzieren. Der branchenweite Übergang zu geschmiedetem Aluminium mit niedrigem Siliziumgehalt zwingt alle großen Werkzeughersteller dazu, speziellen PKD-Sorten und hochpositiven Spanwinkeln Priorität einzuräumen, um die Bildung von Aufbauschneiden (BUE) zu verhindern, was nach wie vor die Hauptursache für die Verschlechterung der Oberflächengüte in der automatisierten Fahrwerksbearbeitung ist.
Bearbeitet von Aishwarya Mambet, Induportals-Redakteurin, mit Unterstützung von KI.
www.mapal.com
Fordern Sie weitere Informationen an…
